東莞市優必達機械有限公司
聯系人:李經理(女士)
電話:0769-84574003
手機:13480042226
Q Q:1102913900
微信:UBD771970538
地址:中國 廣東 東莞市 寮步鎮石大路279號
郵編:523400
聯系我們
ontact us主營產品
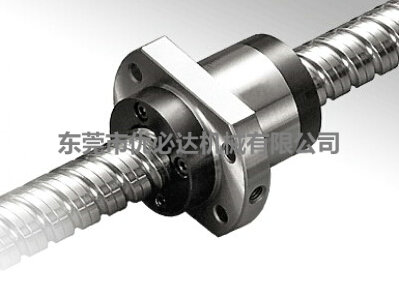
Main products在精密傳動領域,正負牙滾珠絲杠憑借同一根桿上加工出正反兩段螺紋、實現同步反向運動的特性,在壓力機、注塑機頂出機構等場合備受青睞。然而,當這類高價值精密部件在測試或服役中出現反向間隙差、運動卡滯、異響振動等核心指標不合格時,問題往往不是單一因素所致。作為從業人員,須指出:核心指標不合格,是加工、裝配、安裝與運維環節連鎖缺陷的綜合反映。
正負牙絲杠對螺紋加工精度要求高。若正牙與負牙的導程累積誤差不一致,或牙型半角偏差較大,兩側螺母在運動中將產生相對位置誤差,直接表現為空載時一側前或滯后。更隱蔽的是加工痕跡缺陷——磨削參數不當產生的周期性振紋、熱累積導致的滾道氧化變色、以及正反牙過渡區域的微小臺階或牙型畸變,都會在動態檢測中呈現位置誤差曲線的瞬時尖峰。這些缺陷往往肉眼難辨,卻直接決定滾珠通過時是否產生沖擊與過早點蝕。正負牙絲杠通常通過調整兩側螺母相對位置消軸向間隙。預緊力過大,運轉時產生異常熱量與扭矩增大;預緊力過小,則反向精度不足。同時,正反絲桿對安裝同軸度要求遠高于普通絲桿——允許偏差通常僅≤0.02mm/m。安裝基面上兩側螺母座加工偏差、絲桿軸線與導軌導向線不平行,都會使螺母運行時承受附加徑向力,導致運動阻力不均甚至卡滯。正反牙兩側需獨立潤滑管路,若油路串通或堵塞,將導致摩擦系數失控。而精度不合格往往是漸發性的——隨著運行時間增加,磨損累積使定位精度持續劣化,初期不明顯的微小間隙放大為不可接受的反向誤差。
正負牙滾珠絲杠核心指標不合格,本質上是加工精度、裝配預緊、安裝對中、潤滑維護四重維度失守的結果。采購驗收時,應要求廠家提供完整的導程誤差檢測報告與表面粗糙度測量數據,并在安裝階段嚴格使用激光對中儀校準。記住:這根絲杠的精度底線,是靠全流程的系統管控守住的。